

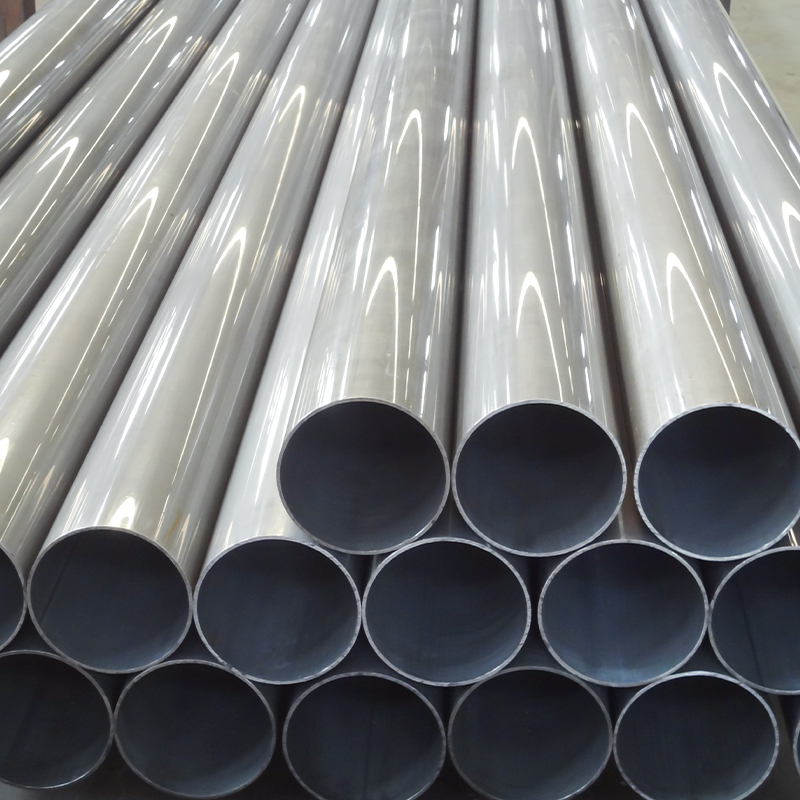
ASTM A513 Tipe 2 Cold-Rolled Tube – Kelas 1010, Lapisan DOM 1” x 0,065” untuk Komponen Otomotif
Tabung Baja Canai Dingin – ASTM A513 Tipe 2 Kelas 1010, 1015, 1020, 1026 (1” ...

Dua tabung dapat membawa stensil ASTM A513 yang sama dan tetap tidak berperilaku sama setelah mencapai gergaji, penyok, atau mesin bubut Anda. Tipe 1 dan Tipe 5 berada pada ujung berlawanan dari satu spesifikasi: Tipe 1 dilas dan dikirim, sedangkan Tipe 5 dilas dan kemudian ditarik dingin di atas mandrel. Satu langkah ekstra itu mengubah toleransi, kondisi permukaan, kekuatan, dan harga.
Kami telah menjalankan kedua rute melalui jalur cold-drawing kami sendiri selama bertahun-tahun, dan pertanyaan dari pelanggan sangat konsisten. Kapan langkah menggambar itu layak dibayar, dan kapankah itu hanya presisi yang tidak diukur oleh siapa pun? Artikel ini membahas perbedaan urutan yang biasanya penting dalam urutan sebenarnya.
ASTM A513 adalah spesifikasi untuk pipa mekanis karbon dan baja paduan yang dilas dengan ketahanan listrik. Ini mencakup bentuk bulat, persegi, persegi panjang dan khusus, dan mengurutkan rute produksi menjadi enam jenis. Tipe 1 dan Tipe 5 adalah dua tipe yang paling sering muncul pada pesanan pembelian, dan keduanya juga paling sering tertukar.
Karena keduanya memiliki spesifikasi yang sama, rentang kimia, metode pengujian, dan aturan penandaan sangat tumpang tindih. Perbedaan nyata terletak pada cara pembuatan tabung dan, oleh karena itu, apa yang boleh dikirim oleh pabrik di dermaga.
Tipe 1 adalah titik awal keluarga. Strip dibentuk menjadi tabung, dilas ERW, diukur, diluruskan dan dipotong. Tidak ada yang ditarik setelahnya, jadi tabung yang Anda terima pada dasarnya adalah tabung yang keluar dari tukang las.
Apa yang Anda dapatkan adalah tabung ekonomis dengan kilatan las yang terlihat pada diameter bagian dalam dan jahitan di bagian luar. Toleransi diameter dan dinding mengikuti nilai yang lebih luas saat dilas dalam spesifikasi, dan lapisan las ditambah zona yang terkena panas tetap ada saat meninggalkan tukang las kecuali perlakuan panas terpisah disetujui.
Sifat mampu bentuk adalah keunggulannya. Tipe 1 mudah ditekuk, diratakan, dan dilas, itulah sebabnya ia mendominasi rangka struktural, roller konveyor, rak, dan fabrikasi umum di mana tabung disambung daripada dikerjakan dengan mesin.
Tipe 5 dimulai tepat di tempat berakhirnya Tipe 1: dengan tabung yang dilas. Kemudian tabung ditarik secara dingin di atas mandrel, sebuah celah yang mengurangi diameter luar, mengontrol dinding dan menyetrika permukaan bagian dalam pada saat yang bersamaan. Gambar tersebut menghilangkan flash las internal, membuat jahitan menjadi lebih rata dan meninggalkan tabung yang jauh lebih konsentris.
Hasil praktisnya adalah tabung DOM dengan toleransi OD, ID dan dinding yang lebih ketat, kelurusan yang lebih baik, dan permukaan yang lebih halus. Pekerjaan dingin juga meningkatkan kekuatan leleh dan kekuatan tarik, yang membantu dalam tugas menahan tekanan dan beban, namun dapat mengurangi keuletan jika bagian tersebut nantinya memerlukan pembentukan yang berat.
Ada dua peringatan yang perlu diulangi. Menggambar meninggalkan tegangan sisa, jadi untuk pembengkokan radius sempit atau pemesinan berat, kondisi anil atau bebas tegangan mungkin perlu ditentukan. Dan lapisan las diratakan, bukan terhapus — garis samar sering kali tetap terlihat pada diameter bagian dalam.
 Tabung Baja Dilas Dingin ke DIN 2393 dan ASTM A513 Tabung las presisi tinggi di ST37-2 dan ST52-3, dengan toleransi ketat dan permukaan yang dapat dikerjakan; membandingkan nilai dan peringatan pemrosesan sebelum menentukan. Lihat Produk →
Tabel di bawah ini merangkum perbedaan yang paling sering kami diskusikan dengan teknisi dan pembeli. Perlakukan ini sebagai titik awal untuk pembicaraan spesifikasi dan bukan sebagai pengganti standar itu sendiri.
| Fitur | Tipe 1 (ERW, dilas) | Tipe 5 (digambar mandrel, DOM) |
|---|---|---|
| Rute produksi | Strip canai panas, dilas ERW, diukur dan dipotong | ERW dilas, lalu ditarik dingin di atas mandrel |
| Jahitan las | Jahitan OD dan flash ID tertinggal di tempatnya | ID flash dilepas, jahitan diratakan dengan gambar |
| Toleransi dimensi | Nilai-nilai yang dilas lebih luas | Toleransi OD, ID, dan dinding yang lebih ketat |
| Konsentrisitas dan keseragaman dinding | Dapat diterima, tetapi lebih banyak variasi | Jelas ditingkatkan dengan drawing pass |
| Kondisi permukaan | Skala gilingan (1a) atau diasamkan dan diminyaki (1b) | Lebih halus, lebih cerah, biasanya diminyaki |
| Kekuatan | Kondisi dasar seperti dilas | Hasil yang lebih tinggi dari pekerjaan dingin kecuali jika dianil |
| Sifat mampu bentuk | Sangat baik untuk menekuk dan meratakan | Terbatas; tikungan yang sempit mungkin perlu dianil |
| kemampuan mesin | Bisa diterapkan, jahitan dapat mengganggu potongan halus | Lebih baik, dinding lebih seragam dan bulat |
| Harga relatif | Dasar biaya | Premi yang berarti per ton atau per panjang |
| Penggunaan yang umum | Bingkai, rol, rak, fabrikasi umum | Barel silinder, peredam kejut, poros penggerak |
Kimia jarang menyelesaikan argumen. Kedua tipe ini umumnya dipasok dalam tingkatan seperti 1008, 1010, 1020 atau 1026, dan spesifikasinya memungkinkan rentang yang serupa. Yang berubah adalah kondisinya: tabung Tipe 5 yang ditarik biasanya menunjukkan nilai luluh dan tarik yang lebih tinggi dibandingkan dengan mutu yang sama yang dibiarkan dalam keadaan dilas, sedangkan tabung Tipe 5 yang dianil memberikan sebagian besar kekuatan tersebut sebagai imbalan atas keuletan.
Toleransi adalah tempat persembunyian uang. Pada barel silinder, kebulatan ID dan keseragaman dinding secara langsung mengontrol umur segel dan kebocoran. Pada roller konveyor, OD dan kelurusan mengontrol runout dan kebisingan. Jika gambar Anda menoleransi jendela yang lebih lebar, membayar presisi DOM adalah pemborosan; jika lubang Anda diasah hingga menjadi cermin, memulai dengan tabung yang dilas eksentrik hanya akan memindahkan biaya ke hilir menjadi potongan.
Setelan tipe 1 berfungsi di mana tabung dibentuk, dilas atau dibaut, bukan dibor. Tugas umum mencakup rangka struktural, rak, fabrikasi umum, saluran bertekanan rendah, dan badan roller di mana runout tidak terlalu penting.
Tipe 5 mendapatkan keunggulannya di mana pun diameter bagian dalam merupakan permukaan fungsional: barel silinder hidrolik dan pneumatik, badan peredam kejut, poros penggerak, dan tabung dasar yang kemudian diasah atau dikikis. Pada bagian ini, dinding yang lebih rapat dan konsentrisitasnya mengurangi kelonggaran pemesinan dan cacat potong.
Khusus untuk pekerjaan silinder, kami tabung silinder hidrolik ikhtisar menjelaskan bagaimana kondisi tabung dasar dimasukkan ke dalam toleransi pengasahan, skiving, dan perakitan akhir.
 Tabung Silinder Hidraulik dalam Baja Las Dingin ASTM A513 ST52 Tabung DOM untuk lubang silinder hidrolik dan pneumatik, menawarkan penyelesaian ID yang siap diasah dan kelurusan sebagai alternatif hemat biaya dibandingkan tabung tanpa sambungan. Lihat Produk →
Tipe 5 selalu membawa harga premium, dan memang seharusnya demikian. Pengundian ekstra, penanganan antar operan, dan pemeriksaan yang lebih ketat semuanya membutuhkan biaya. Pertanyaan jujurnya bukanlah jenis mana yang lebih murah per kilogramnya, namun apakah tabung yang lebih rapat mampu menghilangkan cukup banyak proses pemesinan, sisa, dan pengerjaan ulang yang harus dibayar sendiri. Pada laras silinder yang diasah, jawabannya biasanya ya; pada rangka gerbang yang dilas hampir tidak pernah terjadi.
Rincian kami sebelumnya tentang trade-off mekanis dan biaya antara Tipe 1 dan Tipe 5 menggali aritmatika itu dengan contoh-contoh yang berhasil.
Sebelum Anda mengeluarkan pesanan pembelian, berikut adalah detail yang menentukan apakah tabung yang tiba cocok dengan tabung yang Anda rancang:
Dapatkan ketujuh jawaban tersebut secara tertulis dan sebagian besar perselisihan akan hilang sebelum truk pertama berangkat.
 Tabung Las Diasah dan SRB untuk Barel Silinder Hidraulik Tabung las yang ditarik dingin dengan ID cermin yang diasah atau SRB, presisi H8, dan kelurusan yang rapat untuk barel silinder bertekanan sedang yang memerlukan masa pakai seal yang andal. Lihat Produk →
Singkatnya, Tipe 1 dan Tipe 5 bukanlah pesaing, melainkan dua titik pada kurva biaya versus presisi. Tipe 1 memberi Anda tabung yang dapat dilas, dibentuk, dan ekonomis dengan lapisan las hidup dan toleransi yang lebih luas. Tipe 5 menggunakan satu kali penarikan ekstra untuk membeli konsentrisitas, lubang yang bersih, dan kekuatan tarikan yang lebih tinggi.
Cocokkan jenisnya dengan fungsi permukaan yang benar-benar penting, konfirmasikan kondisi dan kelas toleransi secara tertulis, dan biasanya pilihan dibuat sendiri. Jika Anda masih menimbangnya untuk barel, poros, atau roller tertentu, kirimkan gambar dan siklus kerjanya kepada kami; kami dengan senang hati mengatakan dengan jelas rute mana yang akan kami tempuh dan alasannya.

Tabung Baja Canai Dingin – ASTM A513 Tipe 2 Kelas 1010, 1015, 1020, 1026 (1” ...

ASTM A513 Grade 1010 Tabung Rol Konveyor Gravitasi Presisi – 2 inci x 0,065 d...

Tabung Silinder Hidraulik kami – ASTM A513 ST52 Cold Drawn Welded (CDW) diran...

Tabung Poros Penggerak Presisi ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0...

Tabung ASTM A513 Cold Drawn Welded (CDW) Honed & SRB kami presisi-

Tabung Penukar Panas Stainless Steel kami dirancang untuk aplikasi yang membu...


