

Tabung Hidraulik – Baja Las EN 10305-2, Ditarik Dingin / ERW, Tabung Presisi untuk Sistem Tekanan Tinggi
Tabung Hidraulik Las kami diproduksi dari baja strip yang ditarik dingin atau...

Tabung las tarik dingin EN 10305-2 adalah tabung presisi di balik banyak silinder hidrolik, tahapan teleskopik, peredam kejut, poros penggerak, dan rakitan mekanis kompak. Jika Anda bekerja di bidang tenaga fluida atau pembuatan mesin, Anda mungkin telah menangani banyak hal tanpa mengetahui nomor standarnya. Panduan ini menjelaskan apa yang sebenarnya tercakup dalam EN 10305-2, bagaimana perilaku E235 dan E355, kondisi pengiriman apa yang penting, dan bagaimana menentukan tabung yang tepat tanpa membayar lebih untuk pemrosesan yang tidak perlu.
EN 10305-2 adalah bagian dari standar EN 10305 Eropa yang mencakup tabung baja presisi tarik dingin yang dilas. Produksi dimulai dengan strip atau kumparan baja, yang dibentuk dan hambatan listrik dilas menjadi sebuah lubang. Tabung yang dilas kemudian ditarik dingin di atas mandrel atau sumbat hingga ukuran akhirnya. Perbedaannya adalah pada langkah kedua: lasan memberi Anda dinding yang konsisten dan panjang yang panjang, sedangkan gambar dingin memberi Anda dimensi yang rapat, permukaan yang lebih halus, dan konsentrisitas yang lebih baik daripada tabung las biasa.
Kadang-kadang orang menggunakan tabung CDW, tabung DOM, dan tabung EN 10305-2 secara bergantian. Mereka dekat, tapi tidak identik. DOM menjelaskan rute produksi; EN 10305-2 menjelaskan kondisi teknis pengiriman. Tabel di bawah menunjukkan letak ketiga bagian utama EN 10305.
| Bagian standar | Rute manufaktur | Nama tabung umum | Aplikasi yang umum |
|---|---|---|---|
| EN 10305-1 | Mulus, ditarik dingin | tabung hidrolik CDS | Silinder hidrolik bertekanan tinggi, tenaga fluida kritis |
| EN 10305-2 | Dilas, lalu ditarik dingin | Tabung presisi CDW / DOM | Silinder hidrolik, silinder teleskopik, peredam kejut, poros penggerak |
| EN 10305-3 | Dilas, lalu berukuran dingin | Tabung presisi ERW | Suku cadang mekanis umum, roller konveyor, tugas tekanan rendah |
Poin praktisnya sederhana. Ketika tabung yang dilas memerlukan kontrol dimensi tingkat hidraulik dan diameter dalam yang bersih, EN 10305-2 biasanya merupakan rute yang paling hemat biaya. Ketika aplikasi memerlukan bodi mulus untuk tekanan sangat tinggi atau persyaratan kode tertentu, EN 10305-1 akan mengambil alih.
Gambar dingin meningkatkan lebih dari diameter luar. Ini menyempurnakan variasi ketebalan dinding, meningkatkan kelurusan, dan menciptakan permukaan yang lebih padat yang lebih tahan terhadap keausan dan korosi dibandingkan hasil akhir yang dilas. Dalam garis yang terkontrol dengan baik, lapisan las ditarik dan dipadukan ke dinding sehingga tabung berperilaku sebagai komponen yang seragam daripada cangkang yang dilas dengan garis lemah.
Untuk servis hidraulik, diameter dalam adalah tempat kinerja sesungguhnya. Masa pakai seal, jalur kebocoran, dan perilaku stick-slip semuanya bergantung pada penyelesaian ID. Lubang yang terlihat mulus di bawah lampu toko mungkin masih memiliki tanda aksial, ovalitas, atau puncak kekasaran yang memotong bibir segel. Itulah sebabnya kami secara teratur menyediakan tabung yang diasah dan SRB dengan toleransi ID H8 dan lapisan cermin Ra0.4. Jika Anda pernah mengganti segel silinder terlalu dini, artikel kami di mengapa segel silinder hidrolik terus rusak menjelaskan faktor penyelesaian ID secara lebih rinci.
Dua tingkatan yang paling sering Anda temui di EN 10305-2 adalah E235 dan E355. E235 adalah kelas karbon rendah dengan sifat mampu bentuk dan kemampuan las yang baik. Ini adalah pilihan yang masuk akal untuk tabung presisi umum, silinder bertekanan rendah, dan suku cadang yang akan dibengkokkan atau dikerjakan. E355 meningkatkan kekuatan luluh minimum menjadi 355 MPa dan umum terjadi pada barel silinder hidrolik, bagian teleskopik, dan komponen mekanis dengan beban lebih tinggi yang ketebalan dindingnya harus tetap ekonomis.
Nilainya saja tidak menentukan tabungnya. Kondisi pengiriman mengontrol kekuatan, keuletan, tegangan sisa, dan kemampuan mesin. EN 10305-2 menggunakan simbol yang mudah terlewatkan pada pesanan pembelian, jadi konfirmasikan sebelum mengutip.
Jika Anda tidak yakin, beri tahu kami operasi terakhirnya. Tabung yang akan diasah, diratakan, atau diulir biasanya memerlukan kondisi yang berbeda dibandingkan tabung yang langsung dimasukkan ke dalam rakitan yang dilas.
EN 10305-2 menetapkan toleransi untuk diameter luar, diameter dalam, ketebalan dinding, panjang, kelurusan, dan bentuk ujung persegi. Tabung las yang ditarik dingin biasanya memiliki toleransi OD dan dinding yang lebih ketat dibandingkan tabung berukuran dingin EN 10305-3, dan dapat dilengkapi dengan ID terkontrol untuk penggunaan hidrolik. Toleransi ID umumnya mencakup H9 untuk servis umum dan H8 untuk lubang silinder, bergantung pada ukuran dan rute proses. Kelurusan 0,5 mm per meter atau lebih baik dapat dicapai untuk tingkat presisi.
| Kelas | Kekuatan luluh minimum ReH (MPa) | Kekuatan tarik tipikal Rm (MPa) | Perpanjangan tipikal A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Kisaran ini berubah seiring dengan kondisi pengiriman. Tabung AC akan berada pada ujung tertinggi kekuatan tarik dan ujung bawah perpanjangan. Tabung A atau N akan lebih lembut dan ulet. Untuk aplikasi tekanan atau kelelahan yang kritis, pengujian mekanis dan inspeksi dimensi harus menjadi bagian dari spesifikasi pembelian, bukan hanya sekedar renungan.
Silinder hidrolik dan pneumatik adalah rumah klasik untuk tabung ini. Ini juga digunakan dalam silinder teleskopik, badan peredam kejut, poros penggerak, roller konveyor, dan rakitan mekanis presisi di mana tabung mulus akan menambah biaya tanpa menambah nilai. Benang merahnya adalah kebutuhan akan dimensi yang konsisten, lubang yang bersih, dan kualitas las yang dapat diandalkan dalam jangka waktu produksi yang lama.
Untuk pasokan CDW dan DOM umum, tabung las dingin EN 10305-2 E235/E355 kami mencakup kisaran standar di tingkat dan berbagai kondisi pengiriman.
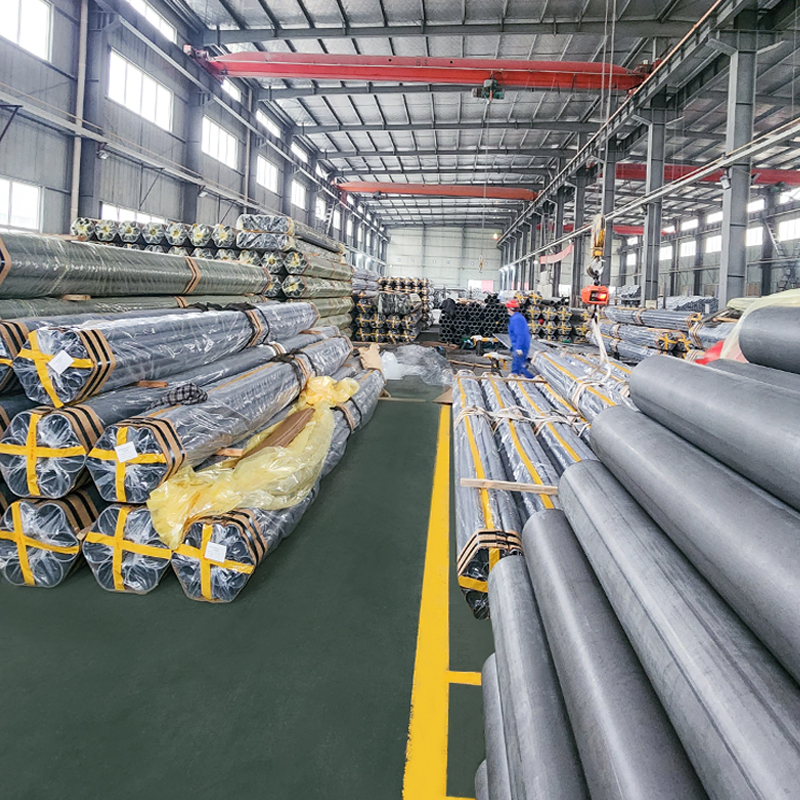 Tabung Baja Dilas Dingin (CDW) En10305-2 Kelas E235 E355 E460 Tabung Baja Dilas Dingin Presisi (CDW) – EN 10305-2 E235 E355 Tabung Baja Toleransi Tinggi untuk Hidraulik, Teknik Mesin Otomotif, Pabrikan Logam Suao... Lihat Produk →
Saat tabung dimasukkan ke dalam tong silinder hidrolik, kami juga memproduksi tabung las dingin EN 10305-2 E355 khusus untuk servis silinder, dengan kontrol dimensi dan permukaan yang diharapkan oleh pembuat tong.
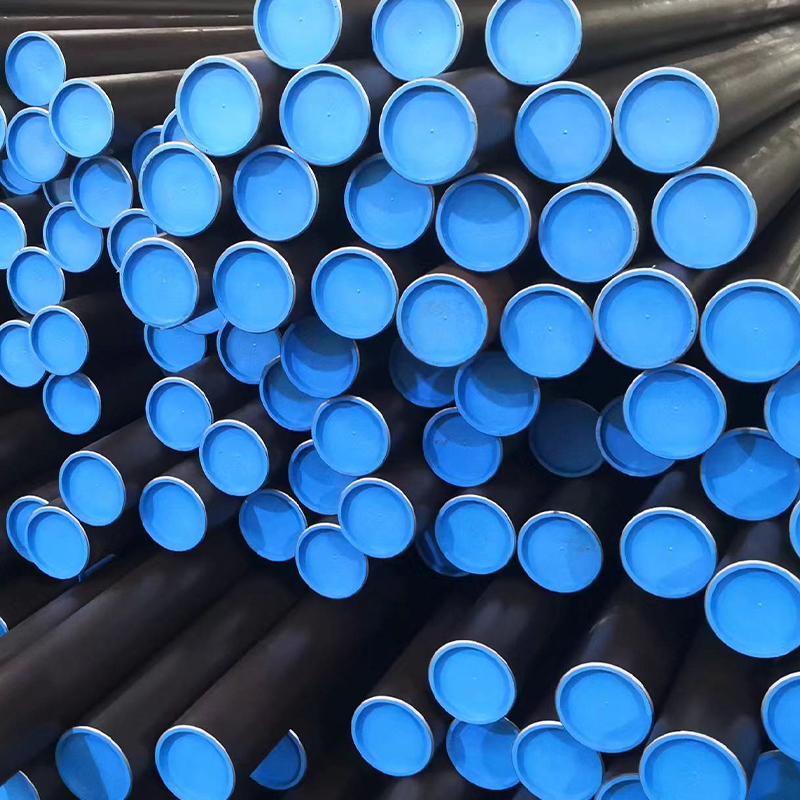 Tabung Silinder Hidraulik – Baja Las Ditarik Dingin EN 10305-2, E355, Untuk Pengasahan & SRB Tabung Silinder Hidraulik (CDW) kami diproduksi sesuai dengan EN 10305-2 E355, menggunakan pipa baja las berkualitas tinggi yang selanjutnya ditarik dingin untuk meningkatkan akurasi, ... Lihat Produk →
Untuk lubang yang akan melihat segel bolak-balik, tabung yang diasah dan SRB menggunakan basis EN 10305-2 E355 yang sama dan membawa ID ke H8 dengan lapisan cermin Ra0.4.
 Tabung Diasah & SRB – EN 10305-2 E355 H8 Ra0.4, Lapisan ID Cermin untuk Batang Silinder Hidraulik Tabung SRB Honed EN 10305-2 Cold Drawn Welded (CDW) kami diproses secara presisi untuk menghasilkan penyelesaian internal seperti cermin (Ra ≤ 0,4 μm) dan toleransi H8, menjadikannya... Lihat Produk →
Di pabrik kami, produksi EN 10305-2 dimulai dengan strip baja bersertifikat. Kami membentuk dan ERW mengelas lubang tersebut, kemudian memeriksa lasan secara online sebelum menggambar dingin. Pengurangan gambar, pelumasan, dan pemilihan mandrel atau sumbat diatur untuk setiap ukuran sehingga lasan terkonsolidasi dengan baik dan dinding tetap seragam. Setelah menggambar, tabung dianil atau dihilangkan tegangannya sesuai kebutuhan, diluruskan, dipotong, dan diperiksa.
Pengendalian mutu meliputi kimia, integritas las, OD, ID, ketebalan dinding, kelurusan, kondisi permukaan, dan sifat mekanik. Untuk tabung yang diasah, kami mengukur lubang dengan pengukur presisi dan memverifikasi kekasaran permukaan dengan profilometer. Kami juga dapat menyediakan tabung fosfat, minyak, atau e-coated ketika bagian-bagian tersebut memerlukan perlindungan korosi sebelum perakitan. Tujuannya bukan hanya untuk memenuhi standar di atas kertas, namun untuk menghasilkan tabung yang berperilaku sama pada hari pertama dan setelah sepuluh ribu siklus.
Untuk mendapatkan penawaran yang akurat dan tabung yang tepat, bagikan detail berikut dengan pemasok Anda:
Semakin banyak Anda memberi tahu kami, semakin rendah risiko ketidaksesuaian yang merugikan. Batch kecil dan ukuran khusus dipersilakan. Kami secara teratur memproduksi dimensi non-standar, bentuk khusus, dan komponen pra-mesin yang melampaui pesanan tabung sederhana.
EN 10305-2 tabung las yang ditarik dingin bukan merupakan komoditas setelah memasuki silinder hidrolik atau rakitan presisi. Tingkatan, kondisi pengiriman, ID penyelesaian, dan kualitas las semuanya menentukan berapa lama produk akhir akan bertahan. Pilih spesifikasi pekerjaan, verifikasi sertifikat pabrik, dan bekerja sama dengan pemasok yang dapat menjelaskan prosesnya, bukan hanya menyebutkan harga. Anda dapat menjelajahi kami rentang tabung baja presisi untuk melihat ukuran dan penyelesaiannya kami jalankan setiap hari.

Tabung Hidraulik Las kami diproduksi dari baja strip yang ditarik dingin atau...

Tabung Silinder Hidraulik (CDW) kami diproduksi sesuai dengan EN 10305-2 E355...

Tabung Silinder Hidraulik kami – ASTM A513 ST52 Cold Drawn Welded (CDW) diran...

Ikhtisar Temukan Tabung Presisi Baja Canai Dingin kami, yang d...

Tabung Peredam Kejut Mulus kami diproduksi sesuai EN 10305-1 menggunakan baja...

EN 10305-2 Tabung Poros Penggerak Las Presisi – E355, E235, E420, E275 (Ø60 x...


