

Tabung Hidraulik – Baja Las EN 10305-2, Ditarik Dingin / ERW, Tabung Presisi untuk Sistem Tekanan Tinggi
Tabung Hidraulik Las kami diproduksi dari baja strip yang ditarik dingin atau...

Tabung las presisi jarang mendapat tagihan tertinggi dalam program kendaraan. Ia berada di dalam poros penyangga, membentuk badan luar peredam, atau membawa cairan dan struktur ke tempat yang tidak pernah dilihat pelanggan. Namun bagi pembeli atau teknisi, kelurusan tabung, konsistensi dinding, kualitas las, dan permukaan bagian dalam dapat menentukan apakah pengoperasian selanjutnya berjalan lancar. Di pabrik kami, kami melihat hal ini setiap hari: gambar yang tampak sederhana menjadi rangkaian pemilihan strip, pengelasan, gambar dingin, perlakuan panas, dan inspeksi yang cermat. Jika Anda mengulas tabung DOM otomotif pilihan, catatan di bawah mencerminkan cara kami mendekati percakapan.
Tabung las presisi otomotif biasanya dimulai sebagai tabung las tahan listrik (ERW) yang terbuat dari strip baja celah. Tabung tersebut kemudian ditarik dingin atau digulung dingin, dianil, diukur, diluruskan, dipotong, dan diperiksa. Di Amerika Utara, hasilnya sering disebut tabung DOM, atau tabung mandrel yang ditarik. Di Eropa, ini dapat ditentukan berdasarkan EN 10305-2 sebagai tabung presisi yang ditarik dingin. Tujuannya bukan sekadar membuat tabung las. Tujuannya adalah untuk mengubah bagian berongga yang dilas menjadi komponen berulang dengan ID, OD, ketebalan dinding, kelurusan, dan sifat mekanik yang terkontrol.
Tabel di bawah ini adalah titik awal praktis untuk membandingkan rute kereta umum. Ini bukan peringkat universal.
| Properti | Tabung ERW yang dilas | Tabung las yang ditarik dingin (DOM) | Tabung mulus |
|---|---|---|---|
| Kontrol dimensi | Baik untuk tabung umum | OD ketat, ID, dan dinding setelah menggambar | Ketat, tetapi bergantung pada proses |
| Jahitan las | Hadir dan harus dikontrol | Disimpan, diukur, dan diperiksa | Tidak ada |
| Konsentrisitas dan kelurusan | Sedang | Ditingkatkan dengan penarikan dan pelurusan dingin | Biasanya bagus |
| Permukaan akhir | Permukaan pabrik | ID dan OD yang lebih baik; dapat diasah atau dipoles | Bagus; ID mungkin masih memerlukan pengerjaan |
| Penggunaan otomotif pada umumnya | Struktur umum dan garis fluida | Poros penggerak, badan peredam kejut, bagian presisi | Aplikasi dengan muatan tinggi atau bebas jahitan |
Pilihan material mengikuti pekerjaan. EN 10305-2 mencakup tabung presisi yang dilas dingin dengan kualitas seperti E235 dan E355, dan ASTM A513 banyak digunakan untuk pipa mekanis. DIN 2393 juga muncul pada gambar untuk tabung presisi yang ditarik dingin. Untuk bagian driveline, nilai seperti 1015, 1020, 1026, E235, E355, dan E420 dapat masuk dalam pembahasan. Untuk badan peredam kejut, grade yang lebih lunak seperti E235-N atau SPHC sering dipertimbangkan, dengan EN 10305-1 E235 atau E355 sebagai alternatif tergantung pada desainnya.
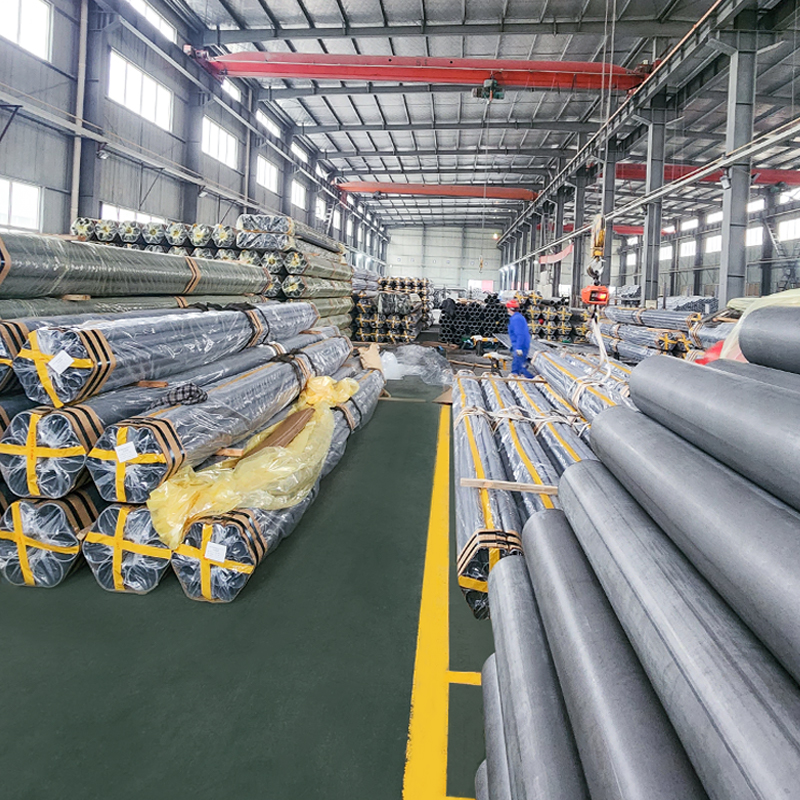 EN 10305-2 Tabung Baja Presisi Dilas Dingin Menawarkan grade E235, E355, dan E460 untuk suku cadang hidrolik, otomotif, dan mekanis yang memerlukan kesesuaian dimensi, kualitas permukaan, dan kondisi pembentukan. Lihat Produk →
Kondisi pengiriman sama pentingnya dengan kualitas. Tabung yang ditarik dingin, dinormalisasi, dianil, atau bebas tegangan dapat berperilaku berbeda dalam pembengkokan, swaging, pengelasan, dan pemesinan. Nilai yang terlihat kuat di atas kertas mungkin merupakan pilihan yang salah jika membuat operasi pembentukan akhir menjadi tidak stabil. Kami lebih suka memulai dengan rute pembentukan dan kotak muatan, lalu mempersempit kemiringan dan kondisinya secara bersamaan.
Presisi dalam tabung las jarang sekali dihasilkan dari satu pengoperasian saja. Itu berasal dari pengendalian rantai.
Cold drawing adalah langkah yang diasosiasikan banyak pembeli otomotif dengan tabung DOM. Menggambar mandrel dapat meningkatkan konsentrisitas, keseragaman dinding, penyelesaian ID, dan toleransi dimensi. Annealing di antara penarikan akan mengembalikan keuletan, sementara pelurusan dan pemotongan yang hati-hati akan melindungi kelurusan. Inspeksi kemudian mengkonfirmasi apa yang telah dihasilkan oleh proses tersebut.
Jahitan las patut mendapat perhatian tersendiri. Ini harus dibentuk, disisir, dan didinginkan secara konsisten sebelum tabung ditarik. Jahitan yang terlalu menonjol, terlalu tipis, atau fusinya buruk dapat menjadi titik awal kelelahan setelah terbentuk. Pemeriksaan visual, pemeriksaan dimensi, dan, jika ditentukan, pengujian non-destruktif atau mekanis membantu memastikan bahwa jahitannya bagus. Kami lebih suka mengontrol pengelasan di awal daripada mencoba memeriksa masalahnya di akhir.
Tabung otomotif merupakan kategori kecil dengan jangkauan luas. Disiplin pabrik yang sama dapat mendukung poros penopang, badan peredam, braket struktural, atau rakitan pembawa fluida. Detailnya berubah, namun tuntutan akan pengulangan tidak.
Dalam poros penggerak, tabung membawa torsi dan harus tetap lurus dan seimbang pada kecepatannya. Keseragaman dinding, konsentrisitas, kualitas las, dan kemampuan bentuk akhir lebih penting daripada nomor judul tunggal. Spesifikasi umum mencakup ASTM A513 atau A519 grade 1026, 1020, dan 1015, serta EN 10305-2 E355, E235, dan E420. Tabung yang mudah dilas tetapi sulit diseimbangkan akan memakan biaya lebih banyak di bagian hilir.
 Tabung Poros Penggerak Presisi ASTM A513/A519 Pipa kelas 1026, 1020, 1015, dan 4130 untuk poros penggerak torsi, dengan keseragaman dinding, konsentrisitas, kualitas las, dan kemampuan bentuk akhir yang penting untuk keseimbangan kinerja. Lihat Produk →
Tabung peredam kejut melihat serangkaian tekanan yang berbeda: pembentukan, pengeritingan, pengelasan, tekanan, dan jutaan gerakan kecil. Diameter bagian dalam harus bersih dan konsisten agar seal dan piston dapat berfungsi sebagaimana mestinya. Referensi umum mencakup EN 10305-2 E235-N, SPHC, dan EN 10305-1 E235 atau E355. Jika tabungnya berbentuk oval atau hasil akhir ID tidak konsisten, segelnya mungkin tidak akan mendapatkan hasil yang adil.
 EN 10305-2 E235 N Tabung Peredam Kejut Hidraulik Tabung presisi yang ditarik dingin dalam E235 N yang dinormalisasi untuk bodi peredam kejut, dengan ID yang bersih, kelurusan, dan penyelesaian permukaan yang mendukung kinerja seal dan piston. Lihat Produk →
Rakitan tabung yang dibengkokkan, dilas, dan dikerjakan sering kali berada di belakang layar. Di sini, panjang potongan, kemampuan tekuk, kemampuan las, dan perlakuan permukaan sama pentingnya dengan kualitas baja. Fosfat, pelumasan, atau pelapisan elektronik dapat ditentukan untuk melindungi tabung antara jalur kami dan jalur perakitan pelanggan. Pertanyaan praktisnya bukan hanya “Tabung apa?” tapi "Dalam kondisi apa ia harus tiba?"
Sebagian besar masalah pengadaan dimulai dengan kesenjangan dalam spesifikasi, bukan kesenjangan dalam proses. Gambar mungkin menunjukkan OD dan dinding tetapi menghilangkan kelurusan, penyelesaian ID, inspeksi las, atau kondisi pengiriman. Detail tersebut memengaruhi perkakas, waktu siklus, dan metode pemeriksaan. Ketika pelanggan mengirimkan RFQ, kami ingin melihat fungsi bagian tersebut, bukan hanya dimensinya.
Percakapan singkat pada tahap kutipan lebih murah daripada percakapan yang ditolak. Jika Anda tidak yakin nilai atau toleransi mana yang realistis, kirimkan gambar dan kondisi pengoperasian Anda kepada kami ; kami dapat menyarankan rute produksi yang sesuai dengan fungsinya daripada memaksakan tabung ke spesifikasi stok.
Tabung las presisi adalah komponen senyap dengan jangkauan panjang. Hal ini dapat mempengaruhi keseimbangan, penyegelan, umur kelelahan, waktu perakitan, dan tingkat kerusakan lama setelah tabung itu sendiri hilang ke dalam kendaraan. Spesifikasi terbaik tidak selalu merupakan spesifikasi yang paling ketat; yang sesuai dengan fungsi, jalur pembentukan, dan cara pemeriksaan. Bagi pembeli dan insinyur otomotif, hal ini berarti mengajukan pertanyaan praktis sejak dini: Apa yang harus dilakukan oleh tabung tersebut? Bagaimana hal itu akan terbentuk? Permukaan mana yang penting? Bagaimana penerimaan diukur? Jika jawabannya jelas, tingkatan, proses pengelasan, rute penarikan dingin, dan kondisi pengiriman dapat dipilih dengan percaya diri. Ini adalah pendekatan yang kami ambil sebagai produsen tabung baja presisi dan las dingin: menjaga prosesnya tetap praktis, toleransi jujur, dan percakapan terbuka mulai dari RFQ hingga pengiriman.

Tabung Hidraulik Las kami diproduksi dari baja strip yang ditarik dingin atau...

Tabung Silinder Pneumatik ID Berlapis Krom kami memiliki bodi baja karbon ber...

Tabung Peredam Kejut Mulus kami diproduksi sesuai EN 10305-1 menggunakan baja...

Tabung Hidraulik kami dibuat dari baja mulus yang ditarik dingin (CDS) sesuai...

Tabung Presisi Baja Tahan Karat Tarik Dingin – ASTM A269 TP304, TP316L (OD 10...


