

Tabung Silinder Hidraulik – Baja Las Ditarik Dingin EN 10305-2, E355, Untuk Pengasahan & SRB
Tabung Silinder Hidraulik (CDW) kami diproduksi sesuai dengan EN 10305-2 E355...

Jika Anda pernah mengutip silinder barel atau komponen poros dan diberi tahu bahwa tabungnya harus "EN 10305-2 E355", Anda pasti tahu bahwa frasa tersebut menyembunyikan cukup banyak detail. Ini menyebutkan standar, kelas baja, dan lebih jauh lagi rute manufaktur: baja strip, dilas tahan listrik, kemudian ditarik dingin ke ukuran akhirnya. Menyelaraskan ketiganya adalah hal yang membedakan tabung yang mesinnya bersih dan menahan lubangnya dari tabung yang menyebabkan sakit kepala pada tiga operasi di bagian hilir.
Kami telah menghabiskan waktu bertahun-tahun menggambar tabung untuk pelanggan hidrolik dan mekanik, dan pertanyaan seputar E355 tidak terlalu berubah. Apa perbedaan antara Bagian 1 dan Bagian 2? Mengapa grade yang sama berperilaku berbeda dari dua pemasok? Kapan pengasahan layak dilakukan dengan langkah ekstra, dan kapan lubang yang ditarik dengan dingin sudah cukup baik? Di bawah ini kita akan membahas poin-poin tersebut sesuai urutan yang biasanya muncul dalam sebuah proyek.
EN 10305 adalah standar Eropa untuk tabung baja presisi, dan dibagi menjadi beberapa bagian. Bagian 1 mencakup tabung penarikan dingin yang mulus. Bagian 2 — yang dibahas dalam artikel ini — mencakup tabung yang dilas dan ditarik dingin. Kedua bagian tersebut memiliki kelas yang sama (E215, E235, E255, E355), dan keduanya menggambarkan tabung yang dibuat dengan dimensi akurasi yang ketat daripada tabung yang dibuat dengan kode bejana tekan. Perbedaan tersebut penting: EN 10305-2 adalah standar pengiriman dimensi dan teknis untuk tabung presisi, bukan spesifikasi boiler atau peralatan tekanan.
Dalam praktiknya, tabung Bagian 2 mulai digunakan sebagai strip baja celah. Strip dibentuk dan ERW dilas ke dalam tabung induk, kemudian ditarik melalui cetakan dingin di atas mandrel atau sumbat untuk mencapai diameter dan dinding akhir. Karena pelepasan terjadi setelah pengelasan, lapisan las dikompresi dan dipanjangkan bersama dengan logam induknya, itulah sebabnya tabung las yang ditarik dingin yang dibuat dengan benar tidak memiliki masalah jahitan yang sama seperti tabung ERW yang dilas. Annealing dapat diterapkan di antara pengundian atau di akhir, tergantung pada kondisi pengiriman.
Angka di E355 adalah judulnya: kekuatan leleh minimum yang ditentukan sebesar 355 MPa. Angka tersebut kira-kira lima puluh persen lebih tinggi dibandingkan E235, itulah sebabnya E355 muncul dalam silinder barel, bagian teleskopik, dan tabung poros penggerak di mana dinding yang lebih ringan harus memikul beban yang sama. Kekuatan tarik dalam kondisi penarikan dingin berada di atas angka hasil, namun nilai pasti yang dapat Anda andalkan bergantung pada kondisi pengiriman yang Anda pesan — sebuah titik yang menyebabkan lebih banyak kelainan dibandingkan yang lain di kelas ini.
| Kondisi | Apa yang terjadi di pabrik | Apa yang Anda perhatikan di hilir | Kesesuaian yang khas |
|---|---|---|---|
| C | Penarikan dingin terakhir, tidak ada perlakuan panas setelahnya | Kekuatan dan kekerasan tertinggi, perpanjangan lebih rendah, tegangan sisa lebih banyak | Barel yang akan diasah, bagian mekanis umum |
| LC | Anil lembut setelah menggambar | Kekuatan lebih rendah, keuletan lebih baik, pemesinan dan pembentukan lebih mudah | Bagian yang memerlukan operasi pemengkokan, pengeritingan, atau pemotongan berat |
| SR | Menghilangkan stres pada suhu rendah setelah menggambar | Stabilitas dimensi yang lebih baik saat tabung dipotong dan dikerjakan | Lubang berdinding tipis dan memiliki toleransi ketat yang harus tetap bulat |
| A | Sepenuhnya dianil | Paling lembut dan paling ulet, kekuatan terendah dari keempatnya | Pekerjaan pembentukan, pembakaran, atau swaging yang parah |
Satu catatan praktis: E355 bukanlah resep tunggal yang tetap. Standar ini membatasi hasil — sifat mekanik, toleransi, kondisi permukaan — dan memberikan ruang bagi pembuat baja untuk mencapainya. Dua pabrik dapat mengirimkan E355 yang sesuai dan masih berbeda dalam kekerasan, ovalitas, dan perilaku tabung setelah pemotongan pertama. Itu sebabnya kami selalu bertanya kepada pelanggan apa yang terjadi pada tabung tersebut setelah meninggalkan kami.
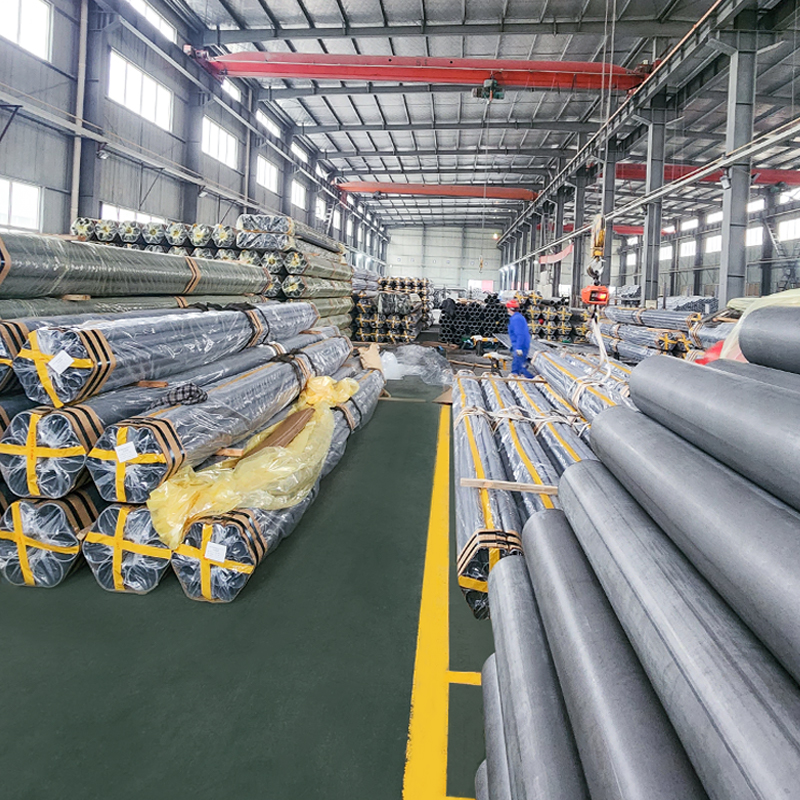 Tabung Baja Dilas Dingin EN 10305-2 Tabung CDW presisi di E235, E355, dan E460 untuk komponen hidraulik dan mekanis dengan bahan kimia strip yang konsisten dan membersihkan lubang silinder bantuan simetris dinding. Lihat Produk →
Untuk pekerjaan silinder, argumen untuk tabung ditarik dingin yang dilas adalah konsistensi. Strip hadir dengan bahan kimia yang diketahui dan ketebalan yang seragam, sehingga variasi dinding di sekeliling keliling dimulai dari yang kecil dan tetap kecil melalui gambar. Tabung mulus dimulai dari cangkang yang dilubangi, dan meskipun pabrik mulus yang baik mengontrol eksentrisitas dengan ketat, ketebalan dinding dalam tabung yang ditarik dengan las pada dasarnya simetris. Hal ini berarti lubang yang dibersihkan dengan pembuangan stok yang lebih sedikit dan dinding yang tetap berada di tempat desainer meletakkannya.
Keuntungan kedua adalah bore itu sendiri. ID yang ditarik dingin keluar dari mandrel dengan halus dan bertenaga, yang seringkali cukup untuk servis pneumatik atau untuk pekerjaan hidraulik bertekanan rendah. Jika aplikasi memerlukan permukaan penerima, tabung dapat diasah atau digosok dengan roller hingga lubang H8 atau H9 dengan kekasaran sekitar Ra 0,4 µm. Hasil akhir ini adalah standar kami tabung silinder hidrolik jangkauannya, dan itulah alasan mengapa banyak pembuat barel menentukan rute pengelasan yang ditarik dari pengerjaan dari batangan atau stok mulus yang berat.
Jika perhentian yang masuk akal, layak untuk dikatakan dengan jelas. Dinding yang sangat berat, rasio diameter terhadap dinding yang tidak biasa, dan aplikasi yang diatur oleh kode bejana tekan daripada standar tabung presisi biasanya lebih baik dilayani dengan mulus. Pemasok yang baik akan memberi tahu Anda hal itu daripada mengutipnya.
 Tabung Silinder Hidraulik EN 10305-2 E355 Tabung las yang ditarik dingin untuk pengasahan atau penyelesaian SRB, cocok untuk silinder hidraulik bertekanan sedang di mana toleransi OD, dinding, dan ID penting sebelum perakitan barel. Lihat Produk →
Toleransi adalah tempat tabung E355 mendapatkan atau kehilangan reputasinya. EN 10305-2 bekerja dengan serangkaian kelas toleransi, dan dua tabung dapat menjadi "E355" sambil berada di ujung berlawanan dari pita yang. Diameter luar, tebal dinding, dan diameter dalam masing-masing memiliki toleransinya sendiri, dan diameter dalam biasanya menentukan apakah suatu tong perlu direaming setelah dipotong. Kelurusan, ovalitas, dan toleransi panjang mengikuti logika yang sama — keduanya dapat dinegosiasikan dalam artian Anda dapat menentukan lebih ketat daripada standar default, namun Anda harus tahu bahwa Anda melakukannya.
Jika Anda ingin melihat bagaimana sebenarnya garis toleransi terbentuk sebelum Anda membuat gambar, kami Panduan toleransi EN 10305-2 Membaca angka kelas demi kelas. Ini adalah artikel yang kami kirimkan kepada pelanggan ketika mereka bertanya mengapa perbedaan 0,05 mm itu penting.
Hasil akhir yang membosankan layak untuk dibicarakan sendiri. ID mentah yang ditarik dingin, lubang yang dikilap dan digulung dengan roller, dan lubang yang diasah berperilaku berbeda di bawah segel bolak-balik. Mengasah menghilangkan bekas gambar dan meninggalkan lubang silang yang menampung minyak; pemolesan roller menghasilkan permukaan yang lebih keras dan halus tetapi profil retensi minyaknya berbeda. Keduanya dapat mencapai H8 dan Ra 0,4 µm, dan jawaban yang tepat bergantung pada kecepatan pukulan, tekanan, dan berapa lama segel harus bertahan.
 Tabung Silinder Hidraulik Diasah dan SRB E355 Tabung barel yang ditarik dingin dengan ID H8 yang diasah dan penyelesaian Ra ≤0,4 μm, atau SRB Opsional, untuk kinerja seal dalam silinder hidrolik bertekanan sedang. Lihat Produk →
Sebagian besar masalah yang kami lihat pada pesanan E355 berasal dari spesifikasi yang hampir selesai. Jalankan ini sebelum pesanan pembelian keluar:
Secara mekanis bisa, dan sering kali ini merupakan jalur menuju dinding yang lebih tipis dan ringan. Namun kekuatan yang lebih tinggi biasanya disertai dengan perpanjangan yang lebih rendah pada kondisi C, sehingga operasi pembentukan yang nyaman pada E235 mungkin memerlukan kondisi bebas tegangan atau anil pada E355. Periksa langkah pembentukan sebelum Anda menukar nilai.
Tidak pada produk yang digambar dengan benar. Lasan dibuat dalam tabung induk dan kemudian ditarik, yang menyempurnakan struktur lapisan mikro dan mendekati sifat-sifatnya dengan logam induk. Jahitan hanya menjadi bahan pembicaraan ketika tabung digunakan sebagai dilas tanpa gambar, yang merupakan produk yang sama sekali berbeda.
Lubang yang ditarik biasanya berada dalam kelas toleransi standar. Lubang yang diasah dan dipol dengan roller secara rutin mencapai H8 dengan Ra 0,4 µm, dan panggilan yang lebih ketat dapat dilakukan berdasarkan kasus per kasus setelah ukuran dan panjangnya diketahui.
Tabung EN 10305-2 E355 tidak menjadi rumit setelah elemen ketiga dipisahkan: standar memberi tahu Anda bagaimana tabung ditoleransi dan dikirim, grade memberi tahu Anda apa yang akan dibawanya, dan kondisi pengiriman memberi tahu Anda bagaimana perilakunya pada mesin Anda. Sebagian besar kesulitan timbul karena perlakuan ketiganya sebagai satu label dan membiarkan pabrik memutuskan kesepakatan.
Di mendapatkan pemasok mendapatkan penghasilannya. Kami lebih suka menghabiskan sepuluh menit di telepon tentang menyelesaikan lubang dan menghilangkan stres daripada mengirimkan wadah tabung yang memenuhi standar namun masih tidak sesuai dengan pekerjaan. Jika Anda sedang mengerjakan aplikasi per barel, poros, atau struktur dan menginginkan pendapat kedua tentang spesifikasinya, kirimkan gambarnya — percakapan biasanya tidak memerlukan biaya apa pun dan menghemat lebih dari itu.

Tabung Silinder Hidraulik (CDW) kami diproduksi sesuai dengan EN 10305-2 E355...

Tabung Silinder Hidraulik kami terbuat dari baja mulus yang ditarik dingin me...

Tabung Hidraulik Las kami diproduksi dari baja strip yang ditarik dingin atau...

Tabung Peredam Kejut Hidraulik kami diproduksi dengan standar EN 10305-2 meng...

Tabung Peredam Kejut Mulus kami diproduksi sesuai EN 10305-1 menggunakan baja...

Ikhtisar Temukan Tabung Presisi Baja Canai Dingin kami, yang d...


