

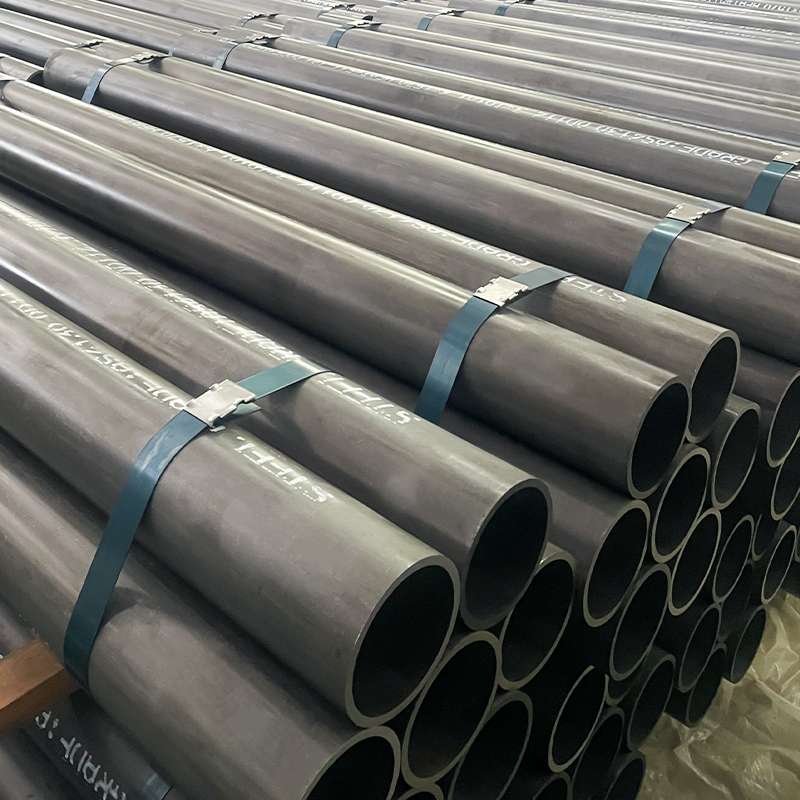
ASTM A513 Tipe 2 Cold-Rolled Tube – Kelas 1010, Lapisan DOM 1” x 0,065” untuk Komponen Otomotif
Tabung Baja Canai Dingin – ASTM A513 Tipe 2 Kelas 1010, 1015, 1020, 1026 (1” ...

Jika Anda membeli pipa mekanis atau hidrolik untuk mencari nafkah, Anda pasti pernah mendengar pertanyaan ini lebih dari sekali: apakah pipa DOM sama dengan pipa seamless, dan apakah perbedaannya penting? Jawaban singkatnya adalah bahwa ini adalah dua produk berbeda yang dibuat melalui dua rute berbeda, dan kesenjangan di antara keduanya terlihat dalam toleransi, kemampuan tekanan, kemampuan mesin, dan harga. Kami menarik kedua tipe tersebut setiap hari, dan jawaban jujur kami adalah tidak ada yang menang langsung. Yang penting adalah mana yang sesuai dengan bagian yang sedang Anda bangun.
DOM adalah singkatan dari Drawn Over Mandrel, yang menggambarkan operasi penyelesaian, bukan bahan awal. Prosesnya diawali dengan strip baja canai dingin datar, dibelah selebar lebarnya, dibentuk bulat dan dilas memanjang. Kilatan las eksternal dipangkas, dan tabung kemudian menuju ke meja penarik: tabung tersebut ditarik melalui cetakan karbida yang mengurangi diameter luar sementara mandrel yang mengeras di dalam lubang mengontrol diameter dalam pada saat yang bersamaan.
Karena dinding terjepit di antara dua perkakas kaku secara bersamaan, hasilnya adalah sebuah tabung dengan ketebalan dinding yang sangat seragam, lubang lurus, dan konsentrisitas yang sangat baik. Jahitan las tidak dilepas. Ia dikompresi dan ditarik hingga hampir tidak terlihat oleh mata, namun ia masih ada dan dapat ditemukan dengan uji arus eddy atau etsa asam. Jahitan yang dilas dan ditarik dengan benar adalah alasan mengapa tabung DOM bertahan dalam layanan hidrolik selama jutaan siklus. Spesifikasi umum mencakup EN 10305-2 di E235 dan E355, ASTM A513, dan rentang DIN 2393, dengan versi dinding tipis berdiameter besar tersedia untuk pekerjaan silinder yang lebih besar.
 Tabung Baja Dilas Dingin (CDW) En10305-2 Kelas E235 E355 E460 Tabung Baja Dilas Dingin Presisi (CDW) – EN 10305-2 E235 E355 Tabung Baja Toleransi Tinggi untuk Hidraulik, Teknik Mesin Otomotif, Pabrikan Logam Suao... Lihat Produk →
Tabung mulus dimulai sebagai batang bundar baja padat. Billet dipanaskan, ditusuk untuk membuat cangkang berongga, kemudian digulung panas atau diekstrusi dan akhirnya ditarik dingin sesuai ukuran, biasanya di atas mandrel atau sumbat. Dari langkah penusukan pertama hingga penarikan terakhir, tidak ada las di sepanjang tabung.
Fakta tunggal itu mendorong segalanya. Tidak ada pengelasan berarti tidak ada zona yang terkena dampak panas, tidak ada lapisan yang perlu diperiksa, dan dinding yang berperilaku sama di segala arah. Untuk sirkuit bertekanan tinggi, tugas kelelahan siklus tinggi, dan layanan korosif, para insinyur sering kali lebih memilih dinding homogen dari produk mulus yang ditarik dingin. Spesifikasi yang paling sering dikutip adalah ASTM A519 dan EN 10305-1, dan grade tahan karat seperti ASTM A269 mengikuti logika yang sama.
Pertukarannya nyata. Piercing secara inheren meninggalkan lebih banyak eksentrisitas dinding dibandingkan dengan pembentukan strip, sehingga lubang dapat berada sedikit di luar pusat dibandingkan dengan diameter luar. Dinding yang tipis dan diameter yang sangat besar lebih sulit didapat, jumlah pesanan minimum kurang fleksibel, dan harga serta waktu tunggu biasanya lebih tinggi daripada ukuran DOM yang setara. Ketika sebuah gambar membutuhkan tembok yang tebal dan pengerjaan yang agresif, harga premium tersebut sering kali layak untuk dibayar.
 Tabung Baja Mulus Dingin (CDS) DIN 2393 ASTM A519 Grade ST37-2 ST52.3 Tabung Baja Seamless Tarik Dingin (CDS) - DIN 2393 ASTM A519 (Kelas ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Lihat Produk →
Tabel di bawah ini merangkum perbedaan-perbedaan yang paling penting selama penawaran harga dan perencanaan proses. Gunakan ini sebagai titik awal, lalu konfirmasikan toleransi yang tepat yang dibutuhkan aplikasi Anda.
| Atribut | DOM Tubing | Tabung Mulus |
|---|---|---|
| Bahan awal | Strip canai dingin, dilas ke dalam tabung | Billet padat, ditusuk |
| Jahitan las | Sekarang, digambar hampir rata | Tidak ada |
| Keseragaman ketebalan dinding | Luar biasa, diatur berdasarkan pengukur strip | Bagus, lebih eksentrisitas dari penindikan |
| Konsentrisitas | Sangat ketat setelah menggambar | Bagus, secara historis lebih longgar |
| Standar tipikal | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Tugas tekanan tinggi dan kelelahan | Dapat diandalkan jika jahitannya kuat dan teruji | Dinding yang disukai dan homogen |
| Biaya relatif | Umumnya lebih rendah | Umumnya lebih tinggi |
| Waktu tunggu dan rentang ukuran | Lebih pendek; jangkauan luas termasuk dinding tipis | Lebih lama; lebih sedikit pilihan pada OD besar |
| Aplikasi yang paling sesuai | Tabung silinder, tabung diasah, peredam kejut, poros penggerak, rol konveyor | Saluran bertekanan tinggi, penukar panas, pipa bor, suku cadang mesin berdinding berat |
Variasi dinding adalah penyebab nomor satu terjadinya scrap pada proses honing dan skiving. Tabung DOM yang dibentuk dari pengukur strip terkontrol biasanya memasuki mesin asah dengan dinding yang hanya sedikit berbeda, sehingga pembuangan stok tetap konsisten dan lubang yang telah selesai dibersihkan dalam lintasan yang lebih sedikit. Tabung mulus dengan eksentrisitas lebih besar mungkin memerlukan penghilangan stok ekstra, yang menambah waktu siklus dan dapat mendorong lubang keluar dari pita toleransi H8 yang disyaratkan.
Tabung DOM domestik dan impor secara rutin dibengkokkan, dibuat berlekuk, dan diasah. Jahitan yang ditarik berperilaku baik dalam operasi ini, namun harus memenuhi syarat untuk tugas kritis kelelahan. Tabung mulus menghilangkan variabel itu seluruhnya. Jika bagian Anda berputar pada tekanan tinggi atau melihat beban terbalik, tidak adanya jahitan sepadan dengan biaya tambahannya. Pembeli yang menginginkan pandangan lebih luas tentang bagaimana rute pengelasan mengubah kinerja dapat membaca ringkasan kami Tabung ERW vs DOM vs CDS sebelum mengunci spesifikasi.
Kedua kelompok mesin tersebut dikerjakan dengan bersih ketika tingkatan dan kekerasan yang dipilih tepat. DOM biasanya hadir dengan permukaan yang lebih halus pada OD dan ID, sehingga mempersingkat waktu pemolesan. Mulus cenderung bekerja sedikit lebih keras pada ukuran dinding berat, yang dapat memperpanjang atau memperpendek masa pakai alat tergantung pada kecepatan dan pengumpanan. Bicarakan dengan pemasok Anda tentang kondisi pengiriman: anil, normalisasi, atau as-drawn menghasilkan perbedaan yang lebih besar daripada perkiraan kebanyakan orang.
Strip lebih murah daripada billet yang dilubangi dan menggunakan lebih sedikit bahan untuk ukuran akhir yang sama, sehingga DOM biasanya dijual dengan harga per kilogram yang lebih rendah. Keuntungan tersebut tumbuh pada ukuran dinding tipis dan diameter besar, di mana pengelasan dan penarikan merupakan cara yang lebih efisien dibandingkan menusuk billet yang berat dan mereduksinya.
Untuk program silinder hidrolik tunggal, perbedaan biaya jarang menjadi faktor penentu. Untuk saluran roller atau peredam kejut bervolume tinggi, hal ini sering kali terjadi.
Sebagian besar pekerjaan silinder hidrolik dan pneumatik cocok untuk DOM, karena konsentrisitas dan lubang yang bersih lebih penting daripada manfaat teoretis dari dinding bebas jahitan. Nilai EN 10305-2 E355 dan ASTM A513 mendominasi ruangan ini, dan mereka diasah hingga mencapai lapisan cermin dengan andal. Mencapai mulus ketika tekanan kerja sangat ekstrim, ketika bagian dilas ke dalam manifold tanpa ada keraguan mengenai jahitannya, atau ketika dinding cukup berat sehingga rute pengelasan menjadi tidak ekonomis.
Satu hal praktis: pilihan kualitas tabung kurang penting dibandingkan hasil akhir yang Anda tentukan. Untuk servis batang dan silinder, toleransi lubang H8 dengan kekasaran Ra0.4 merupakan persyaratan umum, dan harus ditulis pada gambar, bukan diasumsikan. Kami menyediakan tabung silinder diasah dan SRB dalam DOM dan bahan dasar yang mulus sehingga pelanggan dapat menukar biaya dengan kinerja tanpa mengganti pemasok.
 Tabung Silinder Hidraulik – Baja Las Ditarik Dingin EN 10305-2, E355, Untuk Pengasahan & BPRS Tabung Silinder Hidraulik (CDW) kami diproduksi sesuai dengan EN 10305-2 E355, menggunakan pipa baja las berkualitas tinggi yang selanjutnya ditarik dingin untuk meningkatkan akurasi, ... Lihat Produk →
Beberapa mitos muncul di hampir setiap diskusi teknis, dan menyelesaikannya lebih awal akan menghemat banyak pengerjaan ulang:
Jawaban yang tepat untuk pertanyaan DOM versus pertanyaan mulus hampir tidak pernah datang dari katalog. Itu berasal dari mencocokkan rute produksi dengan kotak muatan, langkah penyelesaian, dan volume yang ingin Anda beli. Kirimkan gambar Anda beserta dinding, toleransi, tingkatan, dan permukaan akhir kepada kami, dan kami akan memberi tahu Anda dengan jelas rute mana yang memberi Anda bagian terbaik dengan harga lebih baik, dan alasannya.

Tabung Baja Canai Dingin – ASTM A513 Tipe 2 Kelas 1010, 1015, 1020, 1026 (1” ...

Tabung Silinder Hidraulik ASTM A519 kami diproduksi secara presisi menggunaka...

Tabung Silinder Pneumatik ID Berlapis Krom kami memiliki bodi baja karbon ber...

Tabung Fabrikasi Khusus kami menawarkan tabung yang dibengkokkan, dilas, dan ...

Roll kerja kami yang ditempa dan dikerjakan dengan mesin dirancang untuk roll...

Rakitan Struktur Baja Mesin kami dirancang secara presisi untuk peralatan rol...


